Carrito
Checkout
Pedido completado

¡Adiós a las Suelas Despegadas! El Secreto Técnico para Dominar la Adhesión de EVA y Phylon en Calzado
¿Suelas Despegadas? Por Qué Fallan tus Adhesivos y Cómo el Químico Preparador Correcto Salva tu Producción
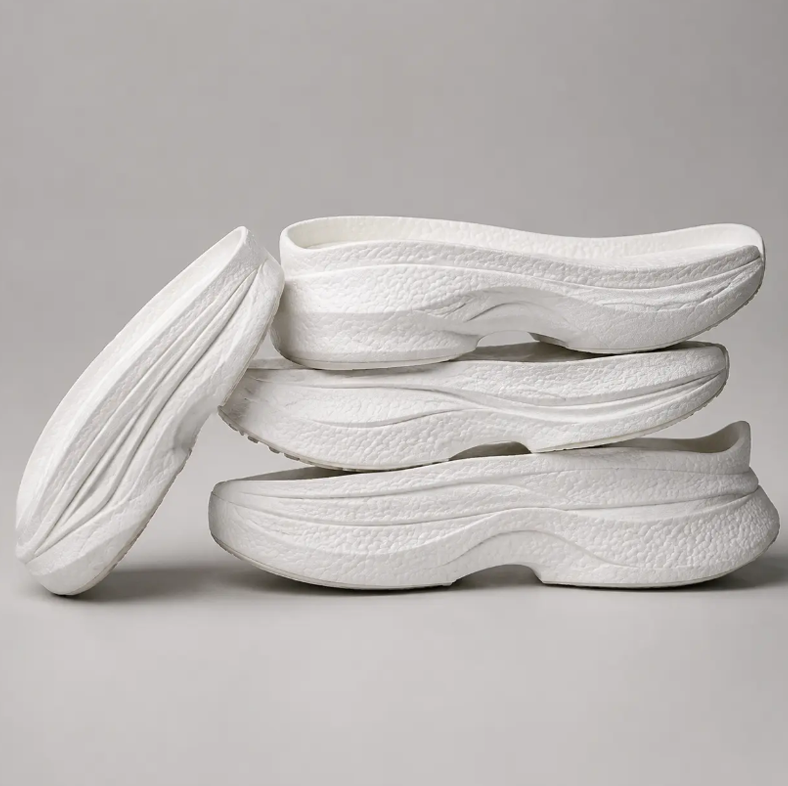
Suelas de EVA y Phylon en crudo. Fuente: SoleForge

El dolor de cabeza más costoso en cualquier planta de ensamble de calzado tiene un nombre técnico: delaminación. Ver cómo los índices de Producto No Conforme (PNC) se disparan debido a suelas despegadas no solo afecta la rentabilidad, sino que genera cuellos de botella y tiempos muertos inaceptables en ingeniería y calidad.

Cuando hablamos de suelas deportivas o de confort, el Etilvinilacetato (EVA) y su versión comprimida (Phylon) son los reyes indiscutibles por su ligereza y amortiguación. Sin embargo, químicamente hablando, son el equivalente a intentar pegar teflón.

El Enemigo Invisible: ¿Por qué el EVA rechaza el adhesivo?

Para entender el problema, hay que mirar la superficie a nivel molecular. El EVA es un material de baja energía superficial. Esto significa que los líquidos (como un adhesivo en estado húmedo) tienden a formar gotas sobre él en lugar de esparcirse y penetrar, un fenómeno conocido como falta de humectación.

A esto se le suma un agravante industrial: los agentes desmoldantes. Durante la inyección o compresión del Phylon, se utilizan siliconas y ceras para que la suela no se quede pegada al molde. Estos residuos microscópicos viajan con la suela hasta la línea de montaje, creando una barrera invisible que bloquea cualquier intento de adhesión física o química.

El Protocolo Definitivo de Adhesión

Dominar el EVA y el Phylon no se trata de usar “más pegamento”, sino de alterar químicamente la superficie del material. Un proceso de adhesión exitoso y repetible a escala industrial requiere una secuencia estricta. Alterar el orden de estos pasos garantiza el fracaso en las pruebas de flexión y desgarre.Primers para adhesivos

1.Lavado y Desengrase:Eliminación de desmoldantes.

Antes de cualquier química, la superficie debe limpiarse con un solvente especializado (usualmente a base de MEK o acetato de etilo) utilizando paños que no dejen pelusa. Esto barre las ceras y siliconas del proceso de inyección.

2.Imprimación (Primer UV o Químico):El paso crítico que altera la energía superficial.

Aquí ocurre la magia. Se debe aplicar un primer específico para EVA (imprimador).

  • Primer Químico: Contiene solventes agresivos y agentes clorados que “mordentan” el EVA.

  • Primer UV: Requiere que la suela pase por un túnel de luz ultravioleta tras la aplicación. Los fotones rompen los enlaces de la superficie del EVA, creando radicales libres que elevan drásticamente la energía superficial.

3.Aplicación del Adhesivo PU + Reticulante:

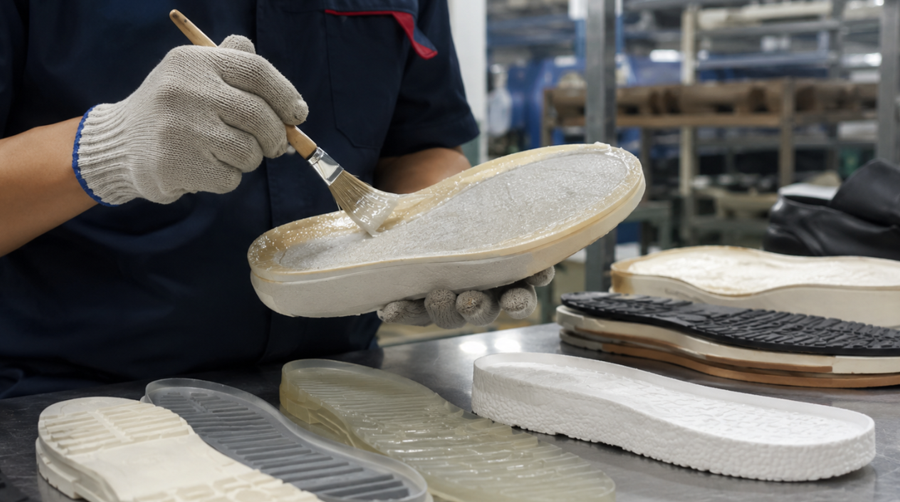
Una vez que el primer ha secado, se aplica una capa uniforme de adhesivo de Poliuretano (PU). Para garantizar la resistencia al calor y la durabilidad, el adhesivo base debe mezclarse con un agente reticulante (isocianato) entre un 3% y 5%. Esta mezcla tiene un pot life (tiempo de vida útil) limitado, por lo que la producción debe estar sincronizada.

4.Evaporación y Activación Térmica:Control estricto de temperatura.

El adhesivo debe secarse (evaporación de solventes) pasando por un túnel de secado. Posteriormente, ambas partes (el corte del zapato y la suela) se someten a activación térmica (generalmente entre 70°C y 80°C). El calor reactiva los polímeros del PU, dejándolos en el punto exacto de pegajosidad (tack).

5.Prensado Inmediato:

Con los materiales aún calientes, se unen y se introducen en la prensa neumática. La presión debe ser uniforme (alrededor de 3 a 5 kg/cm²) durante 10 a 15 segundos para consolidar el enlace antes de que el adhesivo se enfríe y cristalice.

¿Suelas Despegadas? Por Qué Fallan tus Adhesivos y Cómo el Químico Preparador Correcto Salva tu Producción
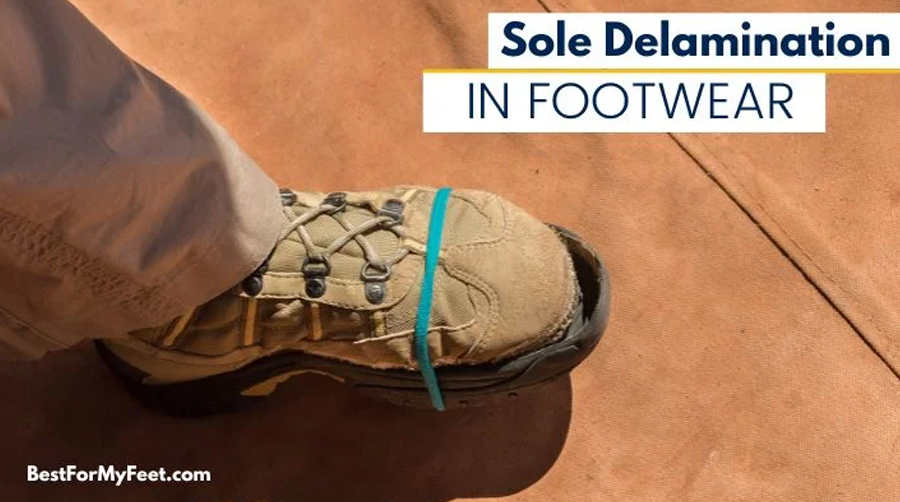
Falla catastrófica por delaminación en la punta. Fuente: Best For My Feet

Control de Calidad: Más allá de la línea

La adhesión inicial que se obtiene al salir de la prensa es solo una fracción de la fuerza final. La reacción química de curado, especialmente con el uso de isocianatos, continúa durante las siguientes horas. Es por esto que las pruebas de desgarre destructivo en el laboratorio de calidad no deben realizarse antes de las 24 a 48 horas post-ensamble.

Implementar este nivel de control técnico no solo soluciona las devoluciones por garantías, sino que estabiliza el ritmo de producción, permitiendo a los ingenieros de planta enfocarse en la optimización en lugar de estar apagando incendios en el área de calidad.
¿Suelas Despegadas? Por Qué Fallan tus Adhesivos y Cómo el Químico Preparador Correcto Salva tu Producción
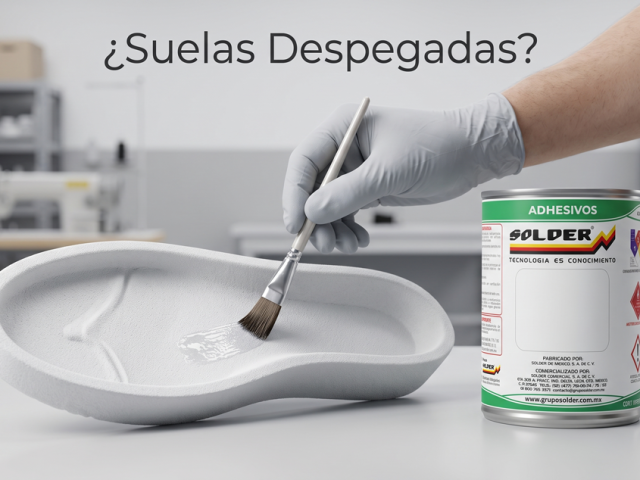
Aplicación manual y uniforme del adhesivo PU. Fuente: Dongsen Chemicals
ASESOR SOLDER - contacta a un asesor especializado para obtener soluciones integrales en adhesivos y recubrimientos

¡ ESCRIBENOS !

Necesitas alguna solucion en tus procesos?

Contacta a unos de nuestros asesores especializados para ofrecerte la solución,

    Hidden fields


    NECESITAS ASESORÍA?

    SOPORTE TÉCNICO & ASESORÍA

    Garantizamos resultados, optimizando recursos y procesos.

    ISO 9001:2015 MARCA GTO CLAUGTO

    ATENCIÓN A CLIENTES

    +52 (477) 392 7657

    Grupo Solder - Ofrecemos soluciones integrales en adhesivos y recubrimientos industriales.
    INDUSTRIAS & MERCADOS

    Estamos presentes en diferentes mercados, ofreciendo adhesivos y recubrimientos confiables  para las más variadas aplicaciones.

    Nuestra presencia en todos estos sectores, genera la sinergia perfecta para desarrollar nuevas y mejores soluciones.

    Industria Calzado - soluciones integrales para la industria del calzado

    Calzado

    Amplia variedad de adhesivos y recubrimientos para diversos procesos de fabricación del calzado

    Industria Automotríz - soluciones integrales para la industria del Automotríz

    Automotríz

    Desarrollamos soluciones en adhesivos y recubrimientos para la industria automotriz

    Industria Empaque - soluciones integrales para la industria del Empaque

    Empaque

    Amplias soluciones para laminado, armado y cerrado de cajas, desarrollados para los diversos materiales de la elaboración de empaque.

    Industria Muebles - soluciones integrales para la industria del Muebles

    Muebles

    Soluciones en adhesivos y recubrimientos para la construcción, restauración y remodelación de la industria mueblera.

    Industria Vinos y licores - soluciones integrales para la industria de Vinos y licores

    Vinos y Licores

    Soluciones para el pintado, decorado y etiquetado de botellas de plástico y vidrio.

    Industria de Cosméticos - soluciones integrales para la industria de Cosméticos

    Cosméticos

    Soluciones confiables que cumplen con los altos requerimientos del pintado, decorado y ensamblado de frascos y botellas de cosméticos.

    TIENDA EN LÍNEA

    Buscas productos para profesionales?

    Encuentra nuestro catalogo de productos para una amplia variedad de soluciones 

    Grupo Solder - Ofrecemos soluciones integrales en adhesivos y recubrimientos industriales.

    NOTICIAS RECIENTES

    Conoce los eventos mas recientes de la empresa, sus investigaciones y productos.

    ISO 9001:2015 MARCA GTO CLAUGTO

    Entradas relacionadas